| Промышленность | Аэрокосмическая промышленность — Производство газотурбинных двигателей |
| Часть | Турбинный блиск (лопастной диск в сборе) |
| Материал | Инконель 718 — никелевый жаропрочный сплав с дисперсионным упрочнением |
| Размеры | φ480 × 85 мм (сечение лопастей: 52 аэрокосмических лопасти высотой 32 мм каждая) |
| Ключевая задача | 52 аэродинамические лопасти с профилем ±0,03 мм на поверхностях, недоступных для стандартной оснастки. |
| время выполнения заказа | 8-недельная доставка первого набора из 6 предметов |
| Результат | 100% производительность при первом проходе; все лезвия имеют допуск по профилю ±0,02 мм; получен сертификат CMM |
Справочная информация
Турбинный блиск — один из самых требовательных к точности компонентов аэрокосмической двигательной установки - представляет собой цельный механически обработанный узел, объединяющий 52 аэродинамические лопасти с центральным диском-ступицей. Инконель 718 выбран из-за его исключительной прочности при высоких температурах и коррозионной стойкости, но его низкая теплопроводность (примерно 1/10 от теплопроводности алюминия) делает удаление стружки и управление нагревом критическими точками отказа при механической обработке. Крупному азиатскому производителю газовых турбин потребовалось 6 прототипов блисков для новой программы производства малолитражных двигателей с допусками по профилю лопаток ±0,03 мм и Ra поверхности профилей ≤ 0,8мкм.
Технические проблемы
Инконель 718 обладает низкой теплопроводностью: тепло от резания концентрируется на кончике инструмента, что приводит к быстрому износу инструмента и возможному упрочнению заготовки при неправильных параметрах
52 контурные поверхности лопастей аэродинамического профиля: для каждой лопасти требуется одновременное 5-осевое контурирование со сложными углами опережения и отставания — нет двух одинаковых лопастей в трехмерной ориентации
Выравнивание основания лезвия: При переходе от аэродинамического профиля лезвия к основанию платформы необходимо поддерживать непрерывность поверхности и заданный радиус скругления, что имеет решающее значение для усталостной долговечности
Управление остаточными напряжениями: Инконель 718 подвержен подповерхностной пластической деформации; неправильные параметры резания создают растягивающие остаточные напряжения, которые вызывают усталостное растрескивание в процессе эксплуатации
Доступность CMM: Профиль лопасти слишком узкий для контактного зондирования; для проверки всей поверхности потребовалось бесконтактное оптическое сканирование
Решение — Tiz3020 + Специализированный технологический процесс
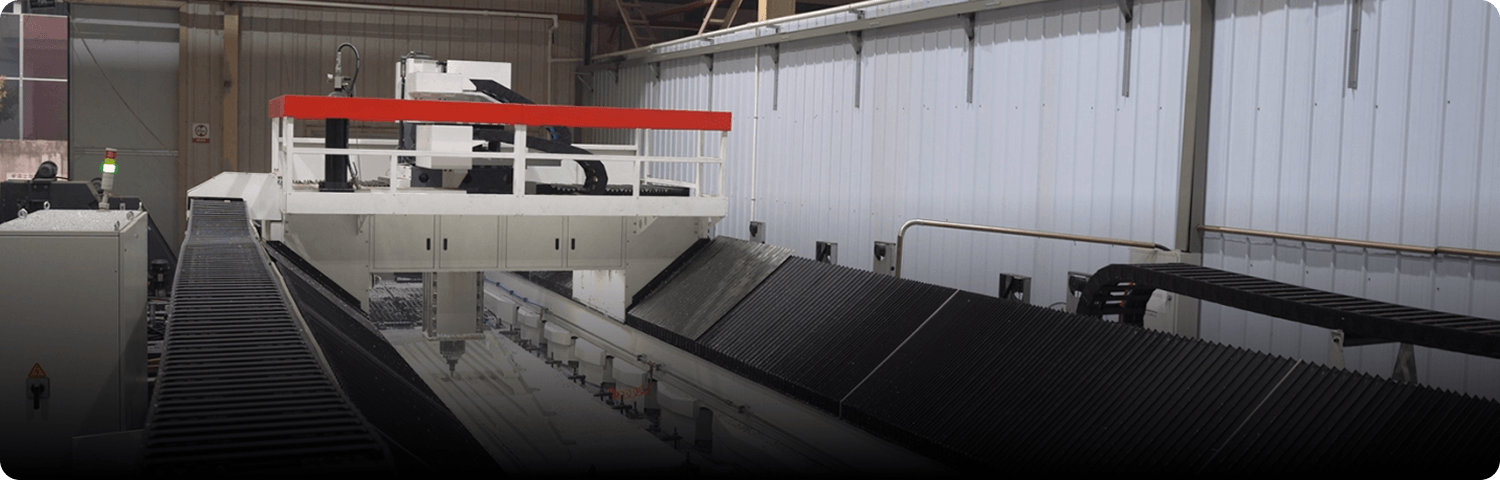
Для этой работы компания Fuxing Technology выбрала 5-осевой портальный станок Tiz3020, предназначенный для обработки титана. Высокопрочный шпиндель BT50, прецизионное сервоуправление и сквозное охлаждение шпинделя под высоким давлением (на Tiz3020) оказались одинаково эффективными для Inconel. Ключевыми изменениями были:
Программирование контура лезвия: одновременное 5-осевое профилирование UG/NX с оптимизированным выступом/ запаздыванием и углами бокового среза для поддержания постоянной толщины стружки по всему профилю лезвия
Охлаждение под высоким давлением: поток через шпиндель 15 МПа направлен на поверхность соприкосновения инструмента и заготовки - это необходимо для отвода тепла из зоны среза
Стратегия двухэтапной черновой обработки: черновая обработка методом HSM (шаг 40%, глубина 2 мм), за которой следуют полуобработки перед окончательной чистовой обработкой - снижение остаточных напряжений без ущерба для продолжительности цикла
Выбор инструмента: твердосплавные концевые фрезы с CVD-покрытием (радиус закругления 0,5 мм) для чистовой обработки; инструменты с алмазным покрытием для черновой обработки - набор инструментов из 8 предметов на блиск
Оптическая проверка CMM: оптический 3D-сканер ZEISS ATOS для отображения отклонений профиля по всей поверхности — более 10 000 точек измерения на профиле лопасти
Результаты
Все 6 лезвий прошли контроль CMM со 100%-ным выходом при первом проходе. Допуск по профилю лезвия: ±0,018 мм (лучше, чем указано в спецификации ±0,030 мм). Обработка поверхности: Ra 0,65мкм на профилях (лучше, чем указано в спецификации Ra 0,8 мкм). Все 52 лезвия на диске соответствуют требованиям к целостности поверхности, критичным для усталости. Сертификация CMM и документация AS9102 FAI поставляются вместе с каждым изделием. Клиент разместил повторный заказ на партию продукции в количестве 50 штук в течение 4 месяцев

Не стесняйтесь обращаться к нам по любым вопросам. Мы будем рады помочь!
Мы С Нетерпением Ждем Возможности Работать С Вами.
Свяжитесь с нами

Станок Feiyin
Связаться с нами
Звонок по продажам: +86 025 8495 0091
Звонок по продажам: +86 025 8495 0092
Электронная почта: 13585111064@163.com
WeChat: +86 135 8511 1064
Адрес:
 TR
 DE
 ES
 FR
 EN

